


গরম গলিত আঠালো মধ্যে বায়ু বুদবুদ একটি অঙ্গরাগ ত্রুটি নয়. এগুলি একটি প্রসেস অ্যালার্ম যা সাধারণত তিনটি মূল কারণের মধ্যে একটিকে নির্দেশ করে: তাপীয় অবক্ষয়, আর্দ্রতা দূষণ, বা যান্ত্রিক বায়ু আটকানো৷ বুদবুদ উপেক্ষা করা বন্ধন দুর্বল করতে পারে, স্ট্রিং বৃদ্ধি করতে পারে এবং স্বয়ংক্রিয় লাইনে ব্যয়বহুল ডাউনটাইম হতে পারে। বুদবুদ হল প্রথম দৃশ্যমান সতর্কতা যে আঠালো আর একটি অভিন্ন গলে না।
বেশিরভাগ উত্পাদন দল প্রথমে বুদবুদগুলি লক্ষ্য করে যখন তারা একটি স্তরিত ওয়েবে খোলা সীম বা একটি লাইনে অসঙ্গত আবরণ ওজন দেখে। ইন স্বয়ংচালিত অভ্যন্তর স্তরায়ণ , একই ত্রুটি গৃহসজ্জার সামগ্রী অধীনে দৃশ্যমান বুদবুদ হতে পারে. ভাল খবর হল যে প্রতিটি কারণের একটি স্বীকৃত উপসর্গ এবং একটি সহজবোধ্য সমাধান আছে।
আসলে কি গরম গলিত আঠালো বায়ু বুদবুদ কারণ?
গরম গলিত আঠালো মধ্যে বুদবুদ চারটি নির্দিষ্ট উত্স থেকে আসে: তাপ পচন, আর্দ্রতা বাষ্পীকরণ, যান্ত্রিক বায়ু আটকানো, এবং সিস্টেম বায়ু ফুটো। উত্স সনাক্ত করা একটি স্থায়ী সমাধানের প্রথম পদক্ষেপ, কারণ প্রতিটি ট্রিগার একটি ভিন্ন সংশোধনমূলক পদক্ষেপের দাবি করে।
শিল্প উৎপাদনে তাপ পচন সবচেয়ে সাধারণ কারণ। গরম গলিত আঠালোগুলি থার্মোপ্লাস্টিক, তাই সেগুলিকে পুনরায় গলিয়ে ফেলা যায়, তবে প্রতিটি পলিমারের একটি তাপমাত্রার সিলিং থাকে। ইভা-ভিত্তিক গ্রেডগুলি প্রায় 180 ডিগ্রি সেলসিয়াসে অবনমিত হতে শুরু করে, যখন পিএ এবং পিইএস গ্রেডগুলি উচ্চ তাপমাত্রা সহ্য করে তবে এখনও একটি সীমা রয়েছে। যখন আঠালো তার সীমার উপরে খুব বেশি সময় ব্যয় করে, তখন পলিমার চেইনগুলি ভেঙে যায় এবং ছোট গ্যাস অণুগুলি ছেড়ে দেয়। এই অণুগুলি গলে যাওয়ার ভিতরে সূক্ষ্ম ফেনা তৈরি করে এবং একটি মসৃণ, স্বচ্ছ পুঁতিকে মেঘলা, স্ট্রিং প্রবাহে পরিণত করে।
| কারণ | সাধারণ লক্ষণ | প্রধান ঝুঁকি |
|---|---|---|
| অতিরিক্ত উত্তাপ / তাপ পচন | সূক্ষ্ম, দীর্ঘ বাস সময় পর একটানা ফেনা | দুর্বল বন্ধন শক্তি, চর, অগ্রভাগ ব্লকেজ |
| আর্দ্রতা দূষণ | বিক্ষিপ্ত পপ, কখনও কখনও বাষ্প flecks সঙ্গে | দরিদ্র আনুগত্য, hydrolysis, সরঞ্জাম জারা |
| যান্ত্রিক বায়ু আটকানো | নিয়মিত বিরতিতে বড়, গোলাকার বুদবুদ | বন্ড লাইন voids, পুনর্ব্যবহৃত বায়ু পকেট |
| সিস্টেম এয়ার লিক/ফেইলিং মডিউল | এক অগ্রভাগের কাছে বা স্টার্টআপে এলোমেলো বুদবুদ | অসঙ্গত আবরণ ওজন, পুঁতি বিরতি |
আর্দ্রতা দূষণ দ্বিতীয় সবচেয়ে সাধারণ ট্রিগার। গরম গলিত আঠালোগুলি পলিউরেথেনের মতো একইভাবে হাইগ্রোস্কোপিক নয়, তবে উন্মুক্ত হলে তারা বায়ুমণ্ডলীয় আর্দ্রতা শোষণ করে। যদি ফিড হপারকে একটি আর্দ্র উদ্ভিদে খোলা রাখা হয়, তবে ঘনীভবন ঠান্ডা পাইপের পৃষ্ঠে সংগ্রহ করতে পারে এবং তারপরে গলে যেতে পারে। জল 100°C তাপমাত্রায় বাষ্পে পরিণত হয়, বিক্ষিপ্ত বুদবুদ তৈরি করে যা তাপীয় পচনের মতো দেখতে উল্লেখযোগ্যভাবে অনুরূপ।
বায়ু বুদবুদ উত্স নির্ণয় কিভাবে
আপনি পাঁচটি প্যারামিটার দেখে প্রায় 20 মিনিটের মধ্যে বায়ু বুদবুদের উত্স সনাক্ত করতে পারেন: বুদবুদের আকার, ফ্রিকোয়েন্সি, অবস্থান, তাপমাত্রা এবং রঙ। একটি দ্রুত, কাঠামোগত পর্যবেক্ষণ অপ্রয়োজনীয় অংশ প্রতিস্থাপন প্রতিরোধ করে এবং সরাসরি সঠিক মেরামতের দিকে নির্দেশ করে।
- গলিত তাপমাত্রা রেকর্ড করুন। যদি এটি আঠালো সর্বাধিক প্রস্তাবিত সীমার উপরে হয়, প্রথম সন্দেহভাজন হিসাবে অতিরিক্ত গরম করাকে বিবেচনা করুন।
- ট্যাঙ্কে বুদবুদ বনাম অগ্রভাগে বুদবুদগুলি পর্যবেক্ষণ করুন। ট্যাঙ্কের বুদবুদ অতিরিক্ত গরম বা আর্দ্রতার পরামর্শ দেয়; শুধুমাত্র অগ্রভাগে থাকা বুদবুদগুলি যান্ত্রিক বায়ু আটকানো বা একটি ব্যর্থ মডিউলের পরামর্শ দেয়।
- বুদবুদের আকার পরীক্ষা করুন। একটি বিস্তৃত এলাকায় সূক্ষ্ম ফেনা তাপ পচন নির্দেশ করে। বড়, বিচ্ছিন্ন বুদবুদ আটকা পড়া বাতাসের দিকে নির্দেশ করে।
- আঠালো রঙ পরিদর্শন করুন। একটি হলুদ-বাদামী গলে তাপীয় ভাঙ্গন নির্দেশ করে; একটি সাদা বা মেঘলা চেহারা আর্দ্রতা বা গলিত পলিমার নির্দেশ করতে পারে।
- নাড়াচাড়া বন্ধ করুন এবং অপেক্ষা করুন। যদি বুদবুদগুলি অদৃশ্য হয়ে যায়, নাড়া গলতে বাতাস টানছিল।
| ডায়াগনস্টিক ক্লু | অতিরিক্ত উত্তাপ | আর্দ্রতা | এয়ার ফাঁদ |
|---|---|---|---|
| বুদবুদ চেহারা | সূক্ষ্ম, ক্রমাগত ফেনা | বিক্ষিপ্ত একক পপ | বড় বৃত্তাকার voids |
| অবস্থান | ট্যাঙ্ক এবং ডাউনস্ট্রিম | ট্যাঙ্ক এ, প্রথম অগ্রভাগ | অগ্রভাগে, নির্দিষ্ট স্টেশনে |
| তাপমাত্রা | প্রস্তাবিত সীমার উপরে | স্বাভাবিক | স্বাভাবিক |
| গলে যাওয়া রঙ | স্বাভাবিকের চেয়ে গাঢ় | সামান্য মেঘলা | স্বাভাবিক |
| নাড়ার সাথে পরিবর্তন করুন | আরও খারাপ | ন্যূনতম | বাড়ে |
মেরামতের আগে রোগ নির্ণয় করা অর্থ সাশ্রয় করে। আপনি যদি তাপমাত্রা কম করেন এবং বুদবুদগুলি অদৃশ্য হয়ে যায়, সমস্যাটি তাপীয় ছিল। যদি বুদবুদ থেকে যায়, সমস্যাটি শারীরিক: আটকে পড়া বাতাস বা একটি জীর্ণ মডিউল যা প্রতিস্থাপনের প্রয়োজন।
রুট-কারণ প্রতিরোধ এবং সমাধান
একবার আপনি উত্সটি শনাক্ত করার পরে, একটি লক্ষ্যযুক্ত ফিক্স প্রয়োগ করুন: তাপমাত্রা কম করুন, ফিড শুকিয়ে দিন, বন্দুকটি পরিষ্কার করুন বা পাম্প সিস্টেমে পরিষেবা দিন। অর্ডারটি গুরুত্বপূর্ণ, কারণ একটি তাপমাত্রা সামঞ্জস্য সেকেন্ড সময় নেয় যখন একটি মডিউল প্রতিস্থাপনের সময় এবং অর্থ খরচ হয়।
অতিরিক্ত গরম এবং তাপীয় অবক্ষয়
পণ্যের ডেটা শীটে প্রক্রিয়াকরণের পরিসর পরীক্ষা করুন, গরম গলিত আঠালোর সাধারণ পরিসর নয়। ইভা নিম্ন-তাপমাত্রার গ্রেডের PA বা PES-এর তুলনায় কম সিলিং আছে। ট্যাঙ্ক হিটার উপরের সীমার নিচে সেট করুন এবং থাকার সময় কম রাখুন। ট্যাঙ্কের ভিতরে রাতারাতি বেক করা আঠালো পরের দিন সকালে ক্ষয় হয়ে যাবে। একটি ব্যবহারিক অভ্যাস হ'ল প্রতিটি শিফটের শেষে ট্যাঙ্কটি পরিষ্কার করা এবং সর্বনিম্ন তাপমাত্রা চালানো যা এখনও একটি পরিষ্কার গুটিকা সরবরাহ করে।
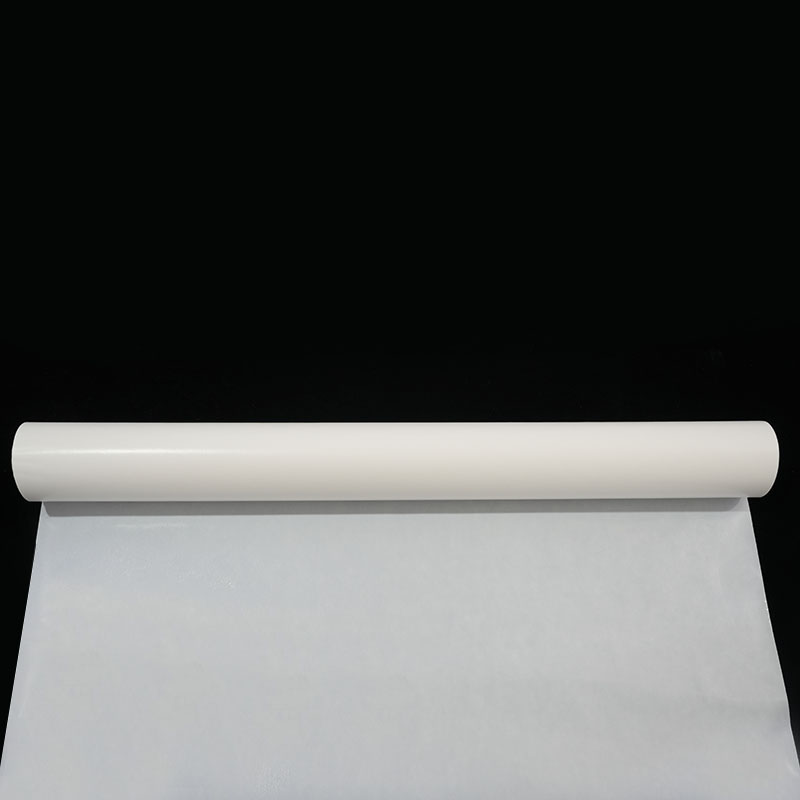
আপনি যদি ব্যাকিং পেপার দিয়ে গরম গলিত আঠালো ফিল্ম প্রক্রিয়া করেন, লোড করার আগে উপাদানটিকে ঘরের তাপমাত্রায় রাখুন। ব্যাকিং পেপার ফিল্মটিকে সমানভাবে খাওয়াতে সাহায্য করে এবং আঠালো মুখকে রক্ষা করে, তাই এটি সূক্ষ্ম কণাগুলিকে গলে যাওয়ার সম্ভাবনাও হ্রাস করে।
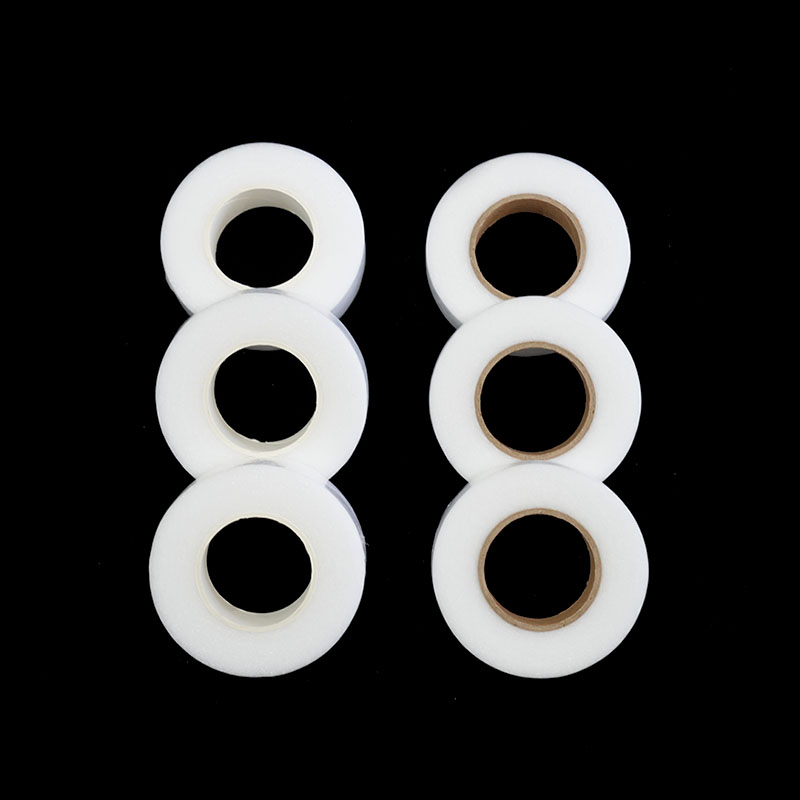
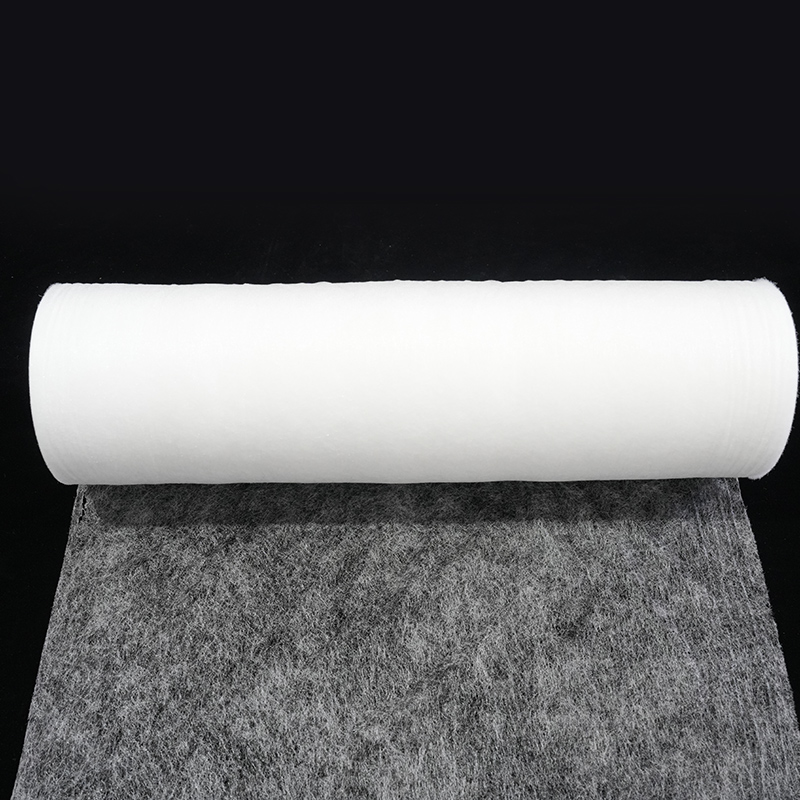
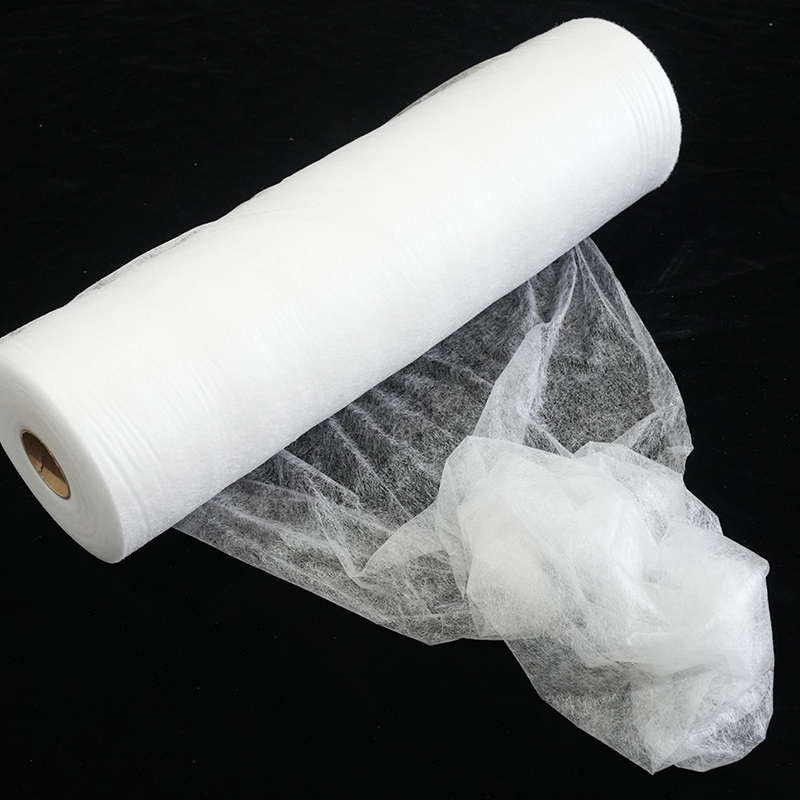
 আর্দ্রতা নিয়ন্ত্রণের জন্য ব্যাকিং পেপার সহ PES হট মেল্ট আঠালো ফিল্ম এই ফিল্মটি ঘরের তাপমাত্রায় শক্ত থাকে এবং দৃঢ় বন্ধনের জন্য গলে যায়, যখন ব্যাকিং পেপার আঠালো মুখকে আর্দ্রতা থেকে রক্ষা করে, প্রক্রিয়াকরণের সময় থুতু ও পপ প্রতিরোধে সহায়তা করে। পণ্য দেখুন →
আর্দ্রতা দূষণ
আঠালো রোল এবং পাউডারগুলি তাদের আসল সিল করা প্যাকেজিংয়ে রাখুন। লাইন প্রস্তুত হলেই উপাদান খুলুন। রিফিলগুলির মধ্যে হপারের ঢাকনা বন্ধ করুন এবং ভিজা জায়গাগুলির জন্য ফিড চ্যানেলটি পরীক্ষা করুন। আপনি যদি থুতু বা মাঝে মাঝে বড় পপ দেখতে পান, তাহলে আর্দ্রতা প্রধান সন্দেহজনক। ট্যাঙ্ক পরিষ্কার করুন এবং খাওয়ানো এলাকার কাছাকাছি প্রতিটি পৃষ্ঠ পরিদর্শন করুন।
এয়ার এন্ট্রাপমেন্ট এবং সিস্টেম লিক
বাতাস গলে যেতে পারে এবং এটি মেশিনের মাধ্যমেও প্রবেশ করতে পারে। ট্যাঙ্কের স্তর খুব কম হলে, পাম্প ইনলেট একটি ঘূর্ণি টানতে পারে। যদি পায়ের পাতার মোজাবিশেষ, কাপলিং, বা ফিল্টার পরিধান করা হয়, সিস্টেম পরিবেষ্টিত বায়ু আঁকতে পারে। স্বয়ংক্রিয় লাইনে, মডিউল সিল এবং অগ্রভাগের টিপস পরীক্ষা করুন। একটি হাতে ধরা এয়ারফ্লো ডিটেক্টর সহ একটি সাধারণ লিক পরীক্ষা প্রায়শই কয়েক মিনিটের মধ্যে উত্সটি প্রকাশ করে।
আঠালো প্রকার কি বুদ্বুদ ঝুঁকি পরিবর্তন করে?
হ্যাঁ। EVA, PA, PES, এবং টিপিইউ গ্রেড তাপীয় স্থিতিশীলতা, আর্দ্রতা সংবেদনশীলতা এবং প্রক্রিয়াকরণ উইন্ডোতে ভিন্ন, তাই বেস পলিমারের সাথে বুদ্বুদ ঝুঁকি পরিবর্তন হয়। মেশিন এবং পরিবেশের জন্য সঠিক উপাদান নির্বাচন প্রক্রিয়াটি টিউনিংয়ের মতোই গুরুত্বপূর্ণ।
ইভা আঠালো প্রক্রিয়া করা সবচেয়ে সহজ কিন্তু অতিরিক্ত গরম করার জন্য সবচেয়ে সংবেদনশীল। PA আঠালোগুলি ভাল তাপ প্রতিরোধের প্রস্তাব দেয় তবে বাতাস থেকে দ্রুত আর্দ্রতা শোষণ করে। PES ফিল্মগুলি শিল্প বন্ধনের জন্য বৈশিষ্ট্যগুলির একটি ভারসাম্যপূর্ণ সেট দেয়: উচ্চ গলনাঙ্ক, টেক্সটাইল এবং প্লাস্টিকের শক্তিশালী আনুগত্য এবং একটি পরিষ্কার বন্ড লাইন। গরম গলিত আঠালো ওয়েবের পুরুত্বও গুরুত্বপূর্ণ, কারণ একটি ঘন ওয়েব গলিত ভলিউম এবং শীতল প্রোফাইলকে পরিবর্তন করে। সম্পর্কে আরো জানুন কিভাবে গরম গলিত আঠালো ওয়েব বেধ বন্ধন কর্মক্ষমতা প্রভাবিত করে .
TPU গ্রেড ভিন্ন। ব্যাকিং পেপার সহ ইলাস্টিক TPU হট মেল্ট আঠালো ফিল্ম নমনীয়তা, প্রসারিত এবং পুনরুদ্ধারের জন্য নির্মিত। এর নিম্ন প্রক্রিয়াকরণ তাপমাত্রার পরিসর মানে তাপীয় অবক্ষয়ের কম ঝুঁকি, যা এটিকে নমনীয় স্বয়ংচালিত বা পোশাকের অংশগুলির জন্য একটি শক্তিশালী পছন্দ করে তোলে।
 ব্যাকিং পেপার সহ ইলাস্টিক TPU হট মেল্ট আঠালো ফিল্ম নমনীয়তা এবং প্রসারিত অফার করে, এই TPU ফিল্মটি বাঁকা বা চলমান অংশগুলিতে ভালভাবে বন্ধন করে। এর নিম্ন গলে যাওয়া পরিসীমা তাপীয় অবক্ষয়ের ঝুঁকি হ্রাস করে, এটি স্বয়ংচালিত এবং পোশাকের অ্যাপ্লিকেশনের জন্য আদর্শ করে তোলে। পণ্য দেখুন →
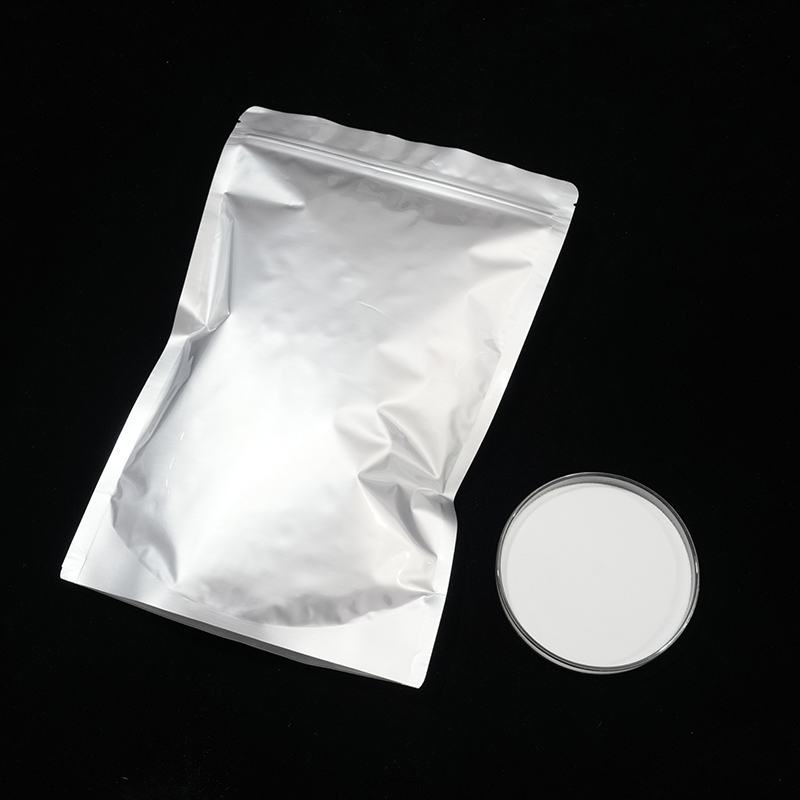
গুঁড়া পণ্য আবার ভিন্নভাবে আচরণ. আপনি যখন PES গরম গলিত আঠালো পাউডার ব্যবহার করেন, তখন উপাদানটিকে একটি গলিত ট্যাঙ্কের পরিবর্তে একটি স্ক্যাটার মেশিন বা স্ক্রিন প্রিন্টারে খাওয়ানো হয়। আর্দ্রতা এবং ওভেনের তাপমাত্রা প্রধান পরিবর্তনশীল, এবং পাউডার বিছানা আপনাকে নিয়ন্ত্রণের জন্য একটি বিস্তৃত মার্জিন দেয়।
 পাউডার আবরণ প্রক্রিয়ার জন্য PES গরম দ্রবীভূত আঠালো পাউডার এই পাউডারটি স্ক্যাটার মেশিন এবং স্ক্রিন প্রিন্টারের জন্য তৈরি করা হয়, যা টেক্সটাইল এবং অন্যান্য সাবস্ট্রেটগুলিতে সামঞ্জস্যপূর্ণ বন্ধন প্রদান করে। এটি দ্রুত নিরাময় করে এবং বিস্তৃত তাপমাত্রার রেঞ্জ সহ্য করে, তবে যত্নশীল আর্দ্রতা এবং বাসস্থান ব্যবস্থাপনা প্রয়োজন। পণ্য দেখুন →
| পলিমার | গলে বিন্দু পরিসীমা | প্রধান বুদ্বুদ ঝুঁকি | নিয়ন্ত্রণ করার সেরা উপায় |
|---|---|---|---|
| EVA | 60-100° সে | অতিরিক্ত উত্তাপ and char | ট্যাঙ্কের তাপমাত্রা কম রাখুন, তাজা উপাদান ব্যবহার করুন |
| PA | 90-160° সে | আর্দ্রতা absorption | সীল স্টোরেজ, শুকনো ফিড সিস্টেম |
| PES | 100-160°C | অতিরিক্ত উত্তাপ if dwell time is long | সংক্ষিপ্ত থাকার সময়, পরিষ্কার অগ্রভাগ |
| TPU | 90-150° সে | যান্ত্রিক বায়ু আটকানো | মডিউল সীল এবং ট্যাংক স্তর পরীক্ষা করুন |
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
ট্যাঙ্কে দীর্ঘ সময় ধরে আঠালো থাকার পরে বায়ু বুদবুদ কেন দেখা যায়?
দীর্ঘ বাস সময় সবচেয়ে সাধারণ কারণ. ট্যাঙ্কটি সঠিক তাপমাত্রায় সেট করা থাকলেও, বাতাসে অক্সিজেন সময়ের সাথে পলিমারকে হ্রাস করে এবং গ্যাস ছেড়ে দেয়। সর্বনিম্ন গ্রহণযোগ্য তাপমাত্রা ব্যবহার করুন, বস্তুগত জীবনের চারপাশে উত্পাদন পরিকল্পনা করুন এবং প্রতিটি শিফটের শেষে ট্যাঙ্ক পরিষ্কার করুন।
বুদবুদ কি বন্ধন শক্তি কমায় নাকি তারা শুধুমাত্র প্রসাধনী?
তারা শক্তি হ্রাস করে। বন্ড লাইনে বায়ু একটি শূন্যতা হিসাবে কাজ করে, একটি ফিলার নয়। যখন আঠালো ঠান্ডা হয়, গ্যাস পকেট কোন আঠালো দাগ হয়. চাপের অধীনে, এই শূন্যস্থানগুলিতে ফাটল শুরু হয়। উচ্চ-গতির লাইনের জন্য, বুদবুদগুলি আঠালো স্ট্রিংিং এবং অসামঞ্জস্যপূর্ণ কভারেজ সৃষ্টি করে।
আর্দ্রতা কি সত্যিই একটি গরম গলিত সিস্টেমে বুদবুদ তৈরি করতে পারে?
হ্যাঁ। 100 ডিগ্রি সেলসিয়াসে জল বাষ্পে পরিণত হয়। এমনকি ট্যাঙ্কে বা ফিড চ্যানেলে অল্প পরিমাণ ঘনীভবন বিক্ষিপ্ত বুদবুদ তৈরি করবে। ঢাকনা বন্ধ রাখুন, উপাদান সিল করা আকারে সঞ্চয় করুন, এবং যদি আপনি আর্দ্রতার সন্দেহ করেন তবে সিস্টেমটি পরিষ্কার করুন।
বুদবুদ দেখা দিতে থাকলে আমার কি আঠালো পণ্য পরিবর্তন করা উচিত?
যতক্ষণ না আপনি প্রক্রিয়া সমস্যাগুলি বাতিল না করেন ততক্ষণ না। বেশিরভাগ বুদ্বুদ সমস্যা প্রক্রিয়া-সম্পর্কিত, বস্তুগত ত্রুটি নয়। আপনি যদি গরম গলিত আঠালো ফিল্ম বা পাউডার ব্যবহার করেন তবে প্রস্তাবিত প্রক্রিয়াকরণ পরিসরের জন্য পণ্যের ডেটা শীটটি পরীক্ষা করুন। যদি পরিসীমা আপনার মেশিন অপারেটিং পয়েন্ট থেকে দূরে হয়, একটি ভিন্ন গ্রেড সাহায্য করতে পারে।
গরম গলিত আঠালো মধ্যে বায়ু বুদবুদ একটি সংকেত, একটি দুর্ঘটনা নয়. প্রথমে তাপমাত্রা পরীক্ষা করুন, তারপরে আর্দ্রতা বাদ দিন, তারপর যান্ত্রিক সিস্টেম পরিদর্শন করুন। উত্স শনাক্ত হয়ে গেলে বেশিরভাগ গাছপালা একক শিফটে ত্রুটি দূর করে। যদি সমস্যা থেকে যায়, উপাদান পছন্দ পর্যালোচনা করুন এবং প্রক্রিয়াকরণ সহায়তার জন্য সরবরাহকারীকে জিজ্ঞাসা করুন৷৷


আমাদের সাথে যোগাযোগ করুন