


একটি বন্ডেড জ্যাকেট শেল যা ল্যাবে 20 °C পিল পরীক্ষায় উত্তীর্ণ হয় তা পাঁচটি বাড়িতে ধোয়ার পরেও কলার বরাবর বুদবুদ হতে পারে। বেশিরভাগ কারখানায় ব্যর্থতার জন্য লেমিনেটিং মেশিন, অপারেটর বা ফ্যাব্রিক সরবরাহকারীকে দায়ী করা হয়। এটি প্রায় সবসময়ই একটি রসায়ন সিদ্ধান্ত খুব তাড়াতাড়ি করা হয়, শুধুমাত্র মুখের ফ্যাব্রিকের ভিত্তিতে।
সংক্ষিপ্ত উত্তর: একটি নির্দিষ্ট ক্রমে পাঁচটি ইনপুট দিয়ে কাজ করে টেক্সটাইল ল্যামিনেশনের জন্য একটি গরম গলিত আঠালো নির্বাচন করুন — দ্বিতীয় স্তর, আঠালো ফর্ম আপনার লাইনটি আসলে চলতে পারে, বন্ধন উইন্ডোটি ফ্যাব্রিকটি টিকে থাকতে পারে, সমাপ্ত ল্যামিনেটটি সবচেয়ে কঠোর শর্ত পূরণ করবে, এবং সরবরাহকারী যে ডেটা প্রমাণ করতে পারে। যখন এই পাঁচটি লাইন আপ হয়, একটি মধ্য-মূল্যের গ্রেড সাধারণত ভুল পৃষ্ঠে প্রয়োগ করা একটি প্রিমিয়াম আঠালোকে ছাড়িয়ে যায়।
সেই পাঁচটি ইনপুট হল:
- সাবস্ট্রেট জোড়া — ফ্যাব্রিকটি কিসের সাথে বন্ধন করা হচ্ছে এবং সেই পৃষ্ঠটি প্রলেপযুক্ত, স্তরিত বা চিকিত্সা করা হয়েছে কিনা।
- আঠালো ফর্ম — ফিল্ম, ওয়েব, পাউডার বা গ্রানুল, আপনার লাইনে অ্যাপ্লিকেশন পদ্ধতির সাথে মানানসই করার জন্য বেছে নেওয়া হয়েছে।
- বন্ধন জানালা - তাপমাত্রা, চাপ এবং থাকার সময় আপনার ফ্যাব্রিক ক্ষতি ছাড়াই সহ্য করতে পারে।
- শেষ ব্যবহারের শর্তাবলী — ধোয়া চক্র, শুকনো পরিষ্কার, তাপ বার্ধক্য, আর্দ্রতা এবং যান্ত্রিক নমনীয়তা।
- যাচাইযোগ্য ডেটা — গলে যাওয়া প্রবাহের হার, অ্যাক্টিভেশন উইন্ডো, অ্যাড-অন ওজন এবং ধোয়া-পরীক্ষার ফলাফল, মৌখিক আশ্বাস নয়।
টেক্সটাইল ল্যামিনেশনের জন্য আসলে কী গরম গলিত আঠালো
টেক্সটাইল ল্যামিনেশনের জন্য একটি গরম গলিত আঠালো হল একটি 100 শতাংশ কঠিন, দ্রাবক-মুক্ত থার্মোপ্লাস্টিক পলিমার যা একটি ফিল্ম, ওয়েব, পাউডার বা দানা হিসাবে সরবরাহ করা হয়, যা তাপ এবং চাপে গলে যায়, উভয় পৃষ্ঠকে ভিজিয়ে দেয় এবং বন্ধন তৈরি করতে শীতল হওয়ার পরে পুনরায় দৃঢ় হয়। শুকানোর জন্য কোন জল বা দ্রাবক নেই, তাই বন্ধন ঘন্টার চেয়ে কয়েক সেকেন্ডে তৈরি হয়।
টেক্সটাইলগুলি এই শ্রেণীর আঠালোর জন্য একটি চাহিদাপূর্ণ স্তর কারণ চারটি প্রয়োজনীয়তা একে অপরের বিরুদ্ধে টানছে। বন্ডটি বারবার লন্ডারিংয়ের মাধ্যমে ধরে রাখতে হবে, তবে আঠালোটি যথেষ্ট নরম থাকতে হবে যাতে ল্যামিনেটটি তার ড্রেপ রাখে। এটিকে তাপ থেকে বাঁচতে হবে, তবে ইলাস্টেন, পাতলা নিট এবং পিইউ মেমব্রেনগুলি অনেক আঠালোর জন্য প্রয়োজনীয় তাপমাত্রার দ্বারা ক্ষতিগ্রস্ত হতে পারে। এটিকে নির্ভরযোগ্যভাবে বন্ড করতে হবে, তবে 60 গ্রাম/মি² আস্তরণে এমনকি প্রতি বর্গমিটারে কয়েক গ্রাম অতিরিক্ত আঠালো একটি শক্ত প্যাচ হিসাবে দৃশ্যমান।
এই উত্তেজনা কেন একই আঠালো দুটি ভিন্ন টেক্সটাইল কাজ খুব কমই মাপসই করা হয়, এবং কেন বাছাই দাম বা প্রাপ্যতার পরিবর্তে রসায়ন দিয়ে শুরু করতে হবে।
রসায়ন দিয়ে শুরু করুন: ইভা, PA, PES বা টিপিইউ
রসায়ন, দাম নয়, টেক্সটাইল ল্যামিনেশন বন্ডের পারফরম্যান্স সিলিং সেট করে। প্রায়শই ব্যবহৃত চারটি পলিমার পরিবার ধোয়ার প্রতিরোধ ক্ষমতা, হাতের অনুভূতি এবং সক্রিয়করণের তাপমাত্রায় খরচের তুলনায় অনেক বেশি আলাদা।
| রসায়ন | সক্রিয়করণ পরিসীমা | হাতের অনুভূতি | ধোয়া এবং তাপ প্রতিরোধের | সাধারণ টেক্সটাইল চাকরি |
|---|---|---|---|---|
| EVA | 70-95 °সে | নরম, সামান্য মোম | পরিমিত; সাধারণত কম-তাপমাত্রা ধোয়ার মধ্যে সীমাবদ্ধ | ননবোভেন, ফ্যাব্রিক থেকে ফেনা, অস্থায়ী ট্যাকিং, কম খরচে ইন্টারলাইনিং |
| PA (পলিমাইড) | 110-140 °সে | শুষ্ক এবং নমনীয় | শুষ্ক-পরিষ্কার চক্র সহ ভাল | বাইরের পোশাকের খোসা, লেপা কাপড়, চামড়ার পণ্য, পাদুকা |
| PES (কপলিস্টার) | 110-150 °সে | খাস্তা থেকে মাঝারি নরম | খুব ভাল, বিশেষ করে হাইড্রোলাইসিস-প্রতিরোধী গ্রেড | শার্ট ইন্টারলাইনিং, প্রযুক্তিগত টেক্সটাইল, পরিস্রাবণ মিডিয়া, প্যাকেজিং |
| TPU | 100-130 °সে | নরম, ইলাস্টিক, ভাল পুনরুদ্ধার করে | ভালো; কম তাপমাত্রায় নমনীয় থাকে | প্রসারিত কাপড়, ঝিল্লি, ইলাস্টিক ট্রিম, খেলাধুলার পোশাক |
যদি সমাপ্ত পণ্যটি প্রায়শই লন্ডার করা হয়, তাহলে EVA এর পরিবর্তে PES বা PA দিয়ে শুরু করুন। যদি ল্যামিনেটকে প্রসারিত করতে হয় এবং পোশাকের সাথে পুনরুদ্ধার করতে হয়, TPU দিয়ে শুরু করুন। ইভা তার জায়গা অর্জন করে যেখানে বন্ডটি হালকা-শুল্ক, প্রক্রিয়াটি শান্তভাবে চলে এবং প্রতি বর্গ মিটার খরচ ধোয়ার স্থায়িত্বের চেয়ে বেশি গুরুত্বপূর্ণ।
ধাপ 1: শুধু মুখের ফ্যাব্রিক নয়, বন্ডিং পেয়ারকে সংজ্ঞায়িত করুন
দ্বিতীয় স্তর - ফেনা, ঝিল্লি, বুনা, আবরণ বা ফিল্ম - দৃশ্যমান ফ্যাব্রিকের চেয়ে প্রায়শই রসায়নের সিদ্ধান্ত নেয়। একটি পাতলা ট্রাইকোটের সাথে বাঁধা একটি নাইলন শেল 3 মিমি পিইউ ফোমের সাথে বন্ধন করা একই শেল থেকে সম্পূর্ণ ভিন্নভাবে আচরণ করে, যদিও মুখের ফ্যাব্রিকটি অভিন্ন।
- নাইলন বা পলিয়েস্টার থেকে স্প্যানডেক্স: আঠালো স্তর ফাটল ছাড়া বন্ধন প্রসারিত করা আবশ্যক, তাই একটি নরম, ইলাস্টিক গ্রেড প্রয়োজন।
- PU বা TPU ঝিল্লিতে ফেস ফ্যাব্রিক: ঝিল্লি রক্ষা করার জন্য সক্রিয়করণের তাপমাত্রা যথেষ্ট কম রাখুন এবং প্লাস্টিকাইজার মাইগ্রেশন পরীক্ষা করুন।
- ফেনা থেকে বোনা শেল: একটি ঘন বন্ড লাইন এবং ফোম পৃষ্ঠ সেতু একটি উচ্চ অ্যাড-অন ওজন আশা.
- প্রলিপ্ত বা জল-বিরক্তিকর ফ্যাব্রিক যেকোনো কিছুতে: সারফেস এনার্জি খুব দ্রুত কমে যায়, এবং গলিত হয়ে যেতে পারে না।
- আস্তরণে চামড়া বা লেপা বিভক্ত: শুষ্ক-পরিষ্কার প্রতিরোধ সাধারণত হোম ওয়াশ প্রতিরোধের চেয়ে বেশি গুরুত্বপূর্ণ।
জল-বিরক্তিকর এবং প্রলেপযুক্ত পৃষ্ঠগুলি "নো বন্ড" অভিযোগের সবচেয়ে সাধারণ উত্স। অনুশীলনে, হালকা করোনা বা প্লাজমা ট্রিটমেন্টের পরে প্রয়োগ করা ভাল ভেজা আচরণ সহ একটি PA গ্রেড, কেবলমাত্র তাপমাত্রা বাড়ানোর চেয়ে এই ক্ষেত্রের আরও বেশি সমাধান করে। আপনি নিচের দিকে বন্ধন জোড়ার বিস্তৃত সেট দেখতে পারেন টেক্সটাইল ফ্যাব্রিক স্তরায়ণ অ্যাপ্লিকেশন পৃষ্ঠা
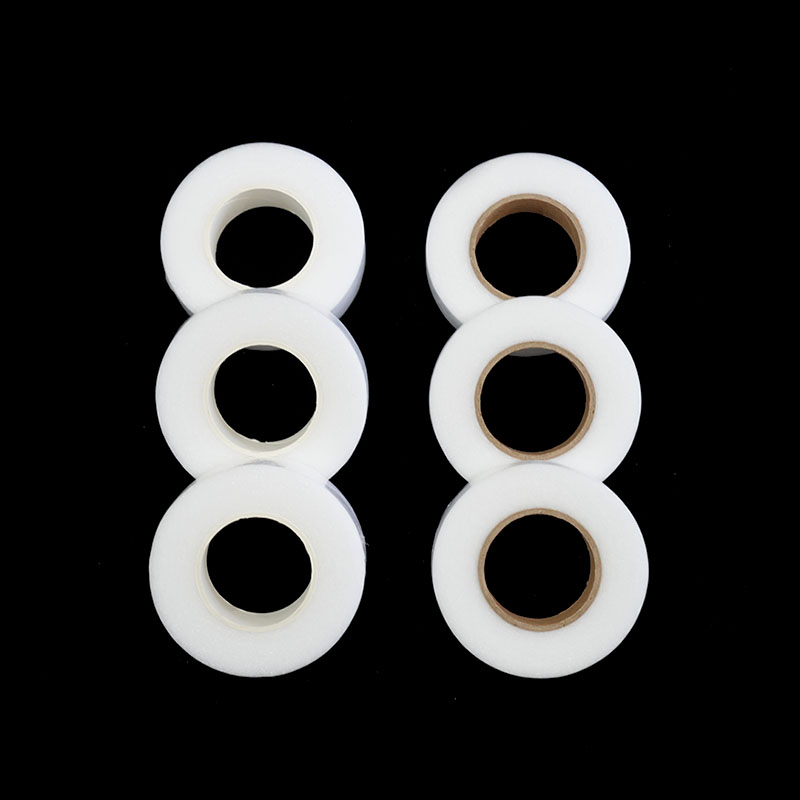
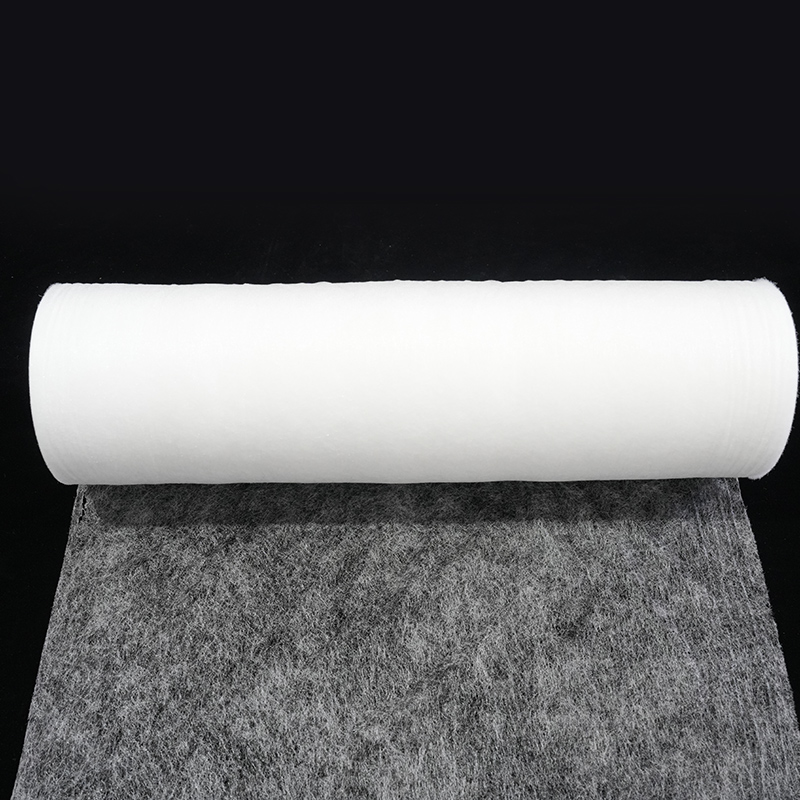
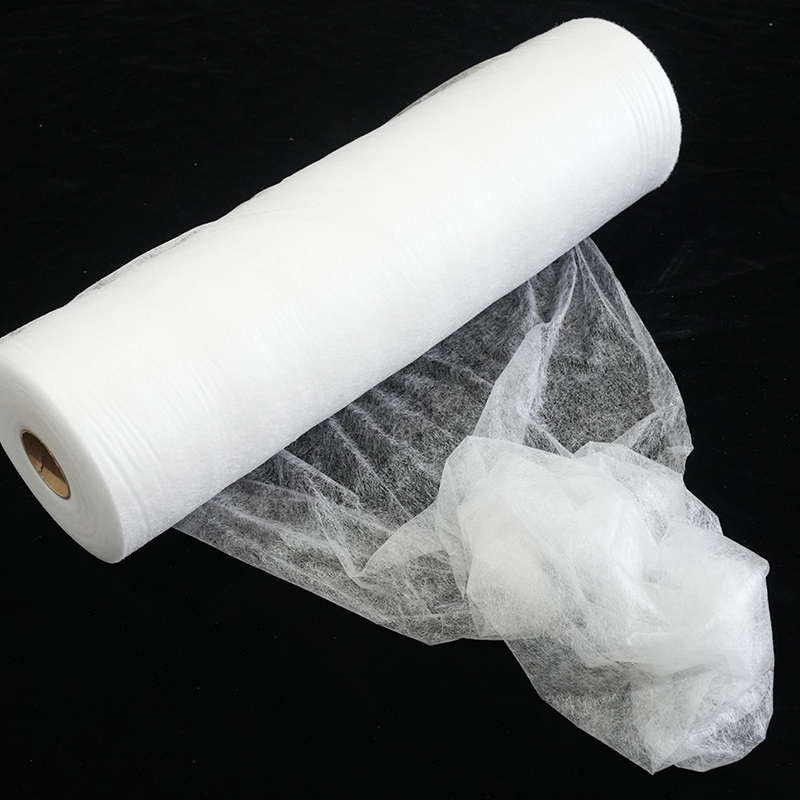
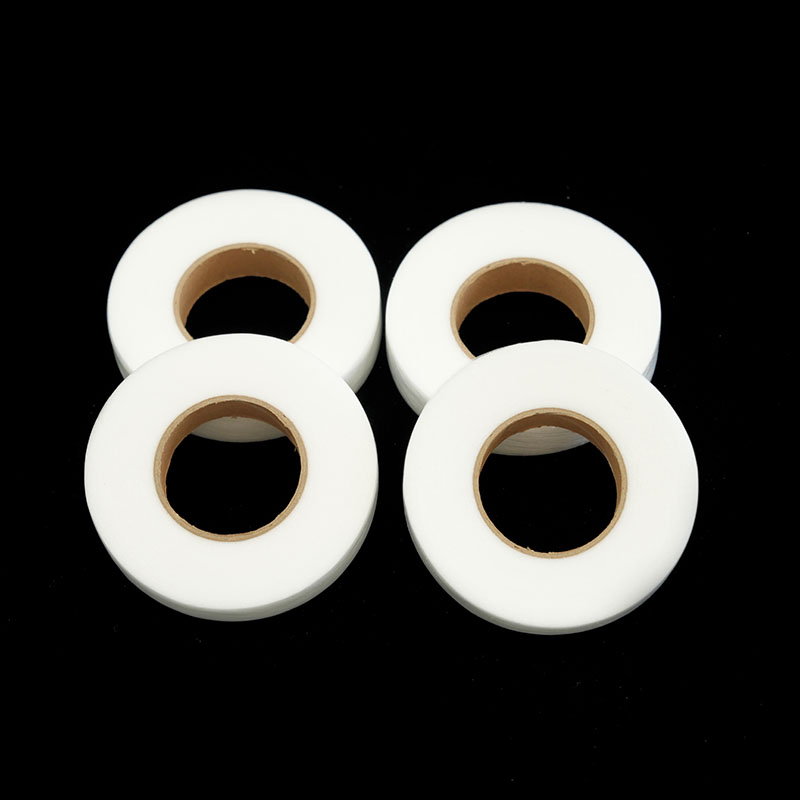 পিএ হট মেল্ট আঠালো ওয়েব নির্মাতারা প্রচলিত কাটিং ডিস্ক PA হট মেল্ট আঠালো ওয়েব পণ্য ভূমিকা: প্রচলিত কাটিং ডিস্ক PA হট মেল্ট আঠালো ওয়েব হল একটি গরম দ্রবীভূত আঠালো উপাদান উত্পাদন... পণ্য দেখুন →
ধাপ 2: ল্যামিনেশন পদ্ধতিতে আঠালো ফর্মের সাথে মিল করুন
আপনি গ্রেড বাছাই করার আগে আপনার লাইনটি যে ফর্মটি চালাতে পারে তা চয়ন করুন, কারণ ফর্মটি কভারেজ, শ্বাস-প্রশ্বাস এবং আপনার কতটা প্রক্রিয়া নিয়ন্ত্রণ প্রয়োজন তা নির্ধারণ করে। একটি ফিল্ম এবং একই পলিমারের একটি পাউডার উত্পাদনে বিনিময়যোগ্য নয়।
| ফর্ম | সাধারণ আবেদন পদ্ধতি | অ্যাড-অন ওজন | যেখানে এটি জয়ী হয় |
|---|---|---|---|
| রিলিজ পেপার সহ বা ছাড়া গরম গলিত ফিল্ম | ফ্ল্যাট-বেড প্রেস, একটানা ক্যালেন্ডার, রোল ল্যামিনেটর | 20-200 গ্রাম/মি² | পূর্ণ-সারফেস বন্ধন, অভিন্ন বেধ, সহজ প্রক্রিয়া নিয়ন্ত্রণ |
| গরম গলিত ওয়েব (জাল) | ক্যালেন্ডার, হট-এয়ার ওভেন, ফ্ল্যাট-বেড প্রেস | 8-60 গ্রাম/মি² | শ্বাসযোগ্য ল্যামিনেট, নরম হাতের অনুভূতি, কম অ্যাড-অন, পয়েন্ট বন্ধন |
| গরম গলিত গুঁড়া | স্ক্যাটার লেপ, পাউডার-ডট প্রিন্টিং | 8-30 গ্রাম/মি² | কোন দৃশ্যমান আঠালো লাইন, উচ্চ breathability, interlining উত্পাদন |
| কণিকা এবং ছুরি | এক্সট্রুশন লেপ, অগ্রভাগ এবং ডট অ্যাপ্লিকেশন | প্রক্রিয়া নির্ভর | উচ্চ রেখার গতি, স্ট্রাকচার্ড ডট প্যাটার্ন |
যখন গ্রাহক কোন আঠালো লাইন দেখতে বা অনুভব করতে পারে না, এবং যখন ল্যামিনেট বন্ধনের পরেও শ্বাস নিতে হবে তখন স্ক্যাটার-কোটেড পাউডার হল স্বাভাবিক উত্তর। একটি কপোলিস্টার গ্রেড প্রায়শই লন্ডারড ইন্টারলাইনিংয়ের জন্য সবচেয়ে নিরাপদ সূচনা পয়েন্ট কারণ এটি কম অ্যাড-অনকে শক্তিশালী হাইড্রোলাইসিস প্রতিরোধের সাথে একত্রিত করে।
 PES গরম গলে আঠালো পাউডার পণ্য পরিচিতি: PES হট মেল্ট আঠালো পাউডার হল একটি নতুন ধরনের পলিমার পরিবেশ বান্ধব গরম গলিত আঠালো যা পলিমারাইজেশন প্রতিক্রিয়ার মাধ্যমে উত্পাদিত হয়। পি হিসাবে... পণ্য দেখুন →
ধাপ 3: ফ্যাব্রিকের চারপাশে বন্ডিং উইন্ডো সেট করুন, আঠালো নয়
আঠালোটি তার অ্যাক্টিভেশন উইন্ডোতে পৌঁছানো উচিত যাতে ফ্যাব্রিকের তাপের সংক্ষিপ্ততম এক্সপোজার থাকে। বন্ড সম্পূর্ণ না হওয়া পর্যন্ত তাপমাত্রা বাড়ান, তারপর থামুন — অতিরিক্ত তাপ কিছুই কিনবে না এবং ইলাস্টেন, ঝিল্লি এবং পৃষ্ঠের সমাপ্তির ক্ষতি করে।
- ইলাস্টেন ব্লেন্ড এবং PU মেমব্রেনকে প্রায় 140 °C এর নিচে রাখুন যেখানে আঠালো গ্রেড এটির অনুমতি দেয়।
- ওয়েব বন্ধনের জন্য সাধারণ ফ্ল্যাট-বেড সেটিংস 0.2-0.4 MPa (2-4 বার) এ 8-20 সেকেন্ডের থাকার সাথে, ফ্যাব্রিক ওজনের জন্য সামঞ্জস্য করা হয়।
- ঘড়ি রোলার-ফেস সহনশীলতা: কাজের প্রস্থ জুড়ে ±5 °C এর বেশি একটি পরিবর্তন একটি দুর্বল প্রান্ত এবং একটি অতিরিক্ত বন্ধনযুক্ত প্রান্ত তৈরি করে।
- আউটপুট বাড়ার প্রয়োজন হলে তাপমাত্রা বাড়ানোর আগে লাইনের গতি বাড়ান, তারপর খোসার শক্তি পুনরায় পরীক্ষা করুন।
যেখানে ফ্যাব্রিক তাপ-সংবেদনশীল কিন্তু বন্ডকে এখনও প্রসারিত করতে হবে, রিলিজ পেপার সহ একটি পাতলা ইলাস্টিক ফিল্ম একটি ভারী ওয়েবের চেয়ে বেশি নিয়ন্ত্রণ দেয়, কারণ রিলিজ স্তর আপনাকে প্রি-ট্যাকিং ছাড়াই আঠালোকে পরিচালনা করতে এবং অবস্থান করতে দেয়।
 ব্যাকিং পেপার স্থিতিস্থাপকতার সাথে TPU গরম গলিত আঠালো ফিল্ম পণ্য পরিচিতি: ব্যাকিং পেপার স্থিতিস্থাপকতা সহ এই TPU গরম গলিত আঠালো ফিল্মের পরিবেশগতভাবে বন্ধুত্বপূর্ণ আঠালো বৈশিষ্ট্য রয়েছে, যা কেবলমাত্র দক্ষ বি অনুসরণ করে না... পণ্য দেখুন →
ধাপ 4: শেষ-ব্যবহারের শর্তে পরীক্ষা করুন, শুধু ঘরের তাপমাত্রা নয়
কক্ষ-তাপমাত্রার পিল ডেটা একটি স্ক্রিনিং টুল, প্রমাণ নয়। একটি গ্রেড যা বেঞ্চে 8 N/25 মিমি এবং তিনটি ধোয়ার পরে 1 N/25 মিমি পর্যন্ত পৌঁছায় তা ব্যর্থ হয়েছে এবং শুধুমাত্র ধোয়াই তা প্রকাশ করবে।
- বেসলাইন হিসাবে 23 ডিগ্রি সেলসিয়াসে টি-পিল পরীক্ষা (উদাহরণস্বরূপ ISO 11339 বা ASTM D1876)।
- 40 ডিগ্রি সেলসিয়াস তাপমাত্রায় পাঁচটি হোম ওয়াশের পরে খোসা ড্রাইংয়ের পর পিল টেস্টের পুনরাবৃত্তি করুন, যা পোশাকের জন্য বাস্তবসম্মত সবচেয়ে খারাপ ঘটনা।
- ওয়ার্কওয়্যার, ইউনিফর্ম এবং ভাড়ার টেক্সটাইলের জন্য একটি 60 °C শিল্প ধোয়ার চক্র যোগ করুন।
- তিনটি ড্রাই-ক্লিন সাইকেল চালান যেখানে পোশাক বা আনুষঙ্গিক ড্রাই ক্লিন করা হবে।
- স্বয়ংচালিত অভ্যন্তরীণ এবং সূর্যালোকের সংস্পর্শে থাকা যে কোনও উপাদানের জন্য - সাধারণত 70 ডিগ্রি সেলসিয়াসে 24 ঘন্টা - তাপ বার্ধক্য যোগ করুন।
- গ্রীষ্মমন্ডলীয় শিপিং এবং স্টোরেজের জন্য আর্দ্রতা বা হাইড্রোলাইসিস চেক যোগ করুন।
ফলাফল একই সেটিংসে রানের মধ্যে পরিবর্তিত হলে, কারণটি সাধারণত পলিমারের পরিবর্তে প্রক্রিয়া হয়; দ যে কারণগুলি বন্ধনের শক্তিকে প্রভাবিত করে আপনি গ্রেড পরিবর্তন করার আগে পর্যালোচনা মূল্য.
ধাপ 5: আপনি মূল্য জিজ্ঞাসা করার আগে ডেটার জন্য জিজ্ঞাসা করুন
যে সরবরাহকারী গলিত প্রবাহ হার, অ্যাক্টিভেশন উইন্ডো এবং ওয়াশ-টেস্টের ফলাফল সহ একটি ডেটা শীট পাঠাতে পারে না তার চালানের মূল্যের পার্থক্যের চেয়ে ট্রায়াল রানে বেশি খরচ হবে। একটি বাল্ক অর্ডার করার আগে নিম্নলিখিত অনুরোধ করুন:
- একটি উল্লিখিত তাপমাত্রায় প্রবাহের হার বা সান্দ্রতা গলুন, যাতে আপনি আপনার লাইনের গতিতে প্রবাহের পূর্বাভাস দিতে পারেন।
- প্রস্তাবিত থাকার সময় সহ সর্বনিম্ন এবং সর্বাধিক সক্রিয়করণ তাপমাত্রা।
- সেই পরিসরের প্রতিটি প্রান্তে পরিমাপ করা খোসার শক্তি সহ অ্যাড-অন ওজনের পরিসর।
- ধোয়ার চক্রের বিস্তারিত বর্ণনা সহ লন্ডারিংয়ের আগে এবং পরে খোসার শক্তি।
- রোল বা শীটের মাত্রা, বেধ সহনশীলতা এবং রিলিজ-পেপার স্পেসিফিকেশন।
- গন্তব্য বাজারের জন্য সম্মতি নথি, প্লাস শেলফ লাইফ এবং স্টোরেজ শর্ত।
সাধারণ টেক্সটাইল ল্যামিনেশন ব্যর্থতা এবং তাদের মূল কারণ
বেশিরভাগ ল্যামিনেশন সমস্যাগুলি পাঁচটি পুনরাবৃত্তিযোগ্য প্যাটার্নের মধ্যে পড়ে, এবং প্রতিটি মেশিনের পরিবর্তে নির্বাচনের পর্যায়ে নেওয়া সিদ্ধান্তের দিকে নির্দেশ করে।
| ব্যর্থতা | স্বাভাবিক মূল কারণ | সংশোধনমূলক ব্যবস্থা |
|---|---|---|
| কয়েকবার ধোয়ার পর ডিলামিনেশন | কম ধোয়া-প্রতিরোধী রসায়ন একটি ধোয়া পণ্য ব্যবহার করা হয় | একটি PES বা PA গ্রেডে যান, তারপর পাঁচটি ধোয়ার পরে পুনরায় পরীক্ষা করুন |
| শক্ত, বোর্ডি হাতের অনুভূতি | অতিরিক্ত অ্যাড-অন ওজন, বা পূর্ণ-সারফেস ফিল্ম যেখানে একটি ওয়েব কাজ করবে | অ্যাড-অন ওজন হ্রাস করুন; একটি ওয়েব বা পাউডার ফর্ম স্যুইচ |
| মুখের মাধ্যমে আঠালো রক্তপাত | সান্দ্রতা খুব কম বা রোলার চাপ খুব বেশি | একটি উচ্চ-সান্দ্রতা গ্রেড নির্বাচন করুন এবং চাপ কম করুন |
| প্রলিপ্ত বা জল-বিরক্তিকর ফ্যাব্রিক উপর কোন বন্ধন | সারফেস এনার্জি খুব কম গলতে ভিজে যাওয়ার জন্য | করোনা বা প্লাজমা ট্রিটমেন্ট যোগ করুন, অথবা ভালো ভেজানো সহ একটি গ্রেড বেছে নিন |
| ধোঁয়া, গন্ধ এবং অস্থির বন্ধন | গলিত ট্যাঙ্ক, ওভেন বা রোলারে তাপমাত্রা ওভারশুট | তাপমাত্রা নিয়ন্ত্রণ শক্ত করুন এবং লাইনের গতির বিপরীতে বাস করুন আবার পরীক্ষা করুন |
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
টেক্সটাইল স্তরায়ণ জন্য সেরা গরম গলিত আঠালো কি?
কোন একক সেরা গ্রেড নেই. PES এবং PA হল ধোয়া বা শুকনো-পরিষ্কার করা টেক্সটাইলগুলির জন্য সবচেয়ে শক্তিশালী সাধারণ পছন্দ, যেখানে ল্যামিনেটকে প্রসারিত করতে এবং পুনরুদ্ধার করতে হয় সেখানে TPU হল সর্বোত্তম সূচনা পয়েন্ট। সঠিক উত্তর হল সেই গ্রেড যা আপনার সাবস্ট্রেট পেয়ার, আপনার বন্ধন উইন্ডো এবং আপনার শেষ ব্যবহারের শর্তগুলির সাথে মেলে।
ইভা হট মেল্ট আঠালো কি টেক্সটাইল ল্যামিনেশনের জন্য ব্যবহার করা যেতে পারে?
হ্যাঁ, এবং এটি প্রায়শই ননওভেন, ফোম-টু-ফ্যাব্রিক বন্ধন এবং অস্থায়ী ট্যাকিংয়ের জন্য সবচেয়ে লাভজনক বিকল্প। এর সীমাবদ্ধতা হল স্থায়িত্ব: EVA বন্ডগুলি সাধারণত কম-তাপমাত্রার ধোয়া এবং হালকা-শুল্ক পণ্যগুলির পরিবর্তে ঘন ঘন ধোয়ার পোশাকের জন্য উপযুক্ত।
একটি টেক্সটাইল ল্যামিনেটের কতটা আঠালো প্রয়োজন?
স্ট্রেস পয়েন্টে একটি অবিচ্ছিন্ন বন্ড লাইন গঠনের জন্য যথেষ্ট এবং আর নয়। ওয়েবগুলি সাধারণত 8-60 g/m² এবং পাউডারগুলি 8-30 g/m² এ চলে, যখন পূর্ণ-সারফেস ফিল্মগুলি প্রায় 20 g/m² থেকে শুরু হয়। অ্যাড-অন ওজন বাড়ানো খোসার শক্তিকে এক বিন্দু পর্যন্ত বাড়ায়, তারপরে প্রধানত দৃঢ়তা এবং খরচ যোগ করে।
কেন একটি স্তরিত টেক্সটাইল ধোয়া পরে ব্যর্থ হয়?
তিনটি কারণ আধিপত্য বিস্তার করে: অপর্যাপ্ত ধোয়ার প্রতিরোধের সাথে একটি আঠালো রসায়ন, একটি খোলা প্রান্ত দিয়ে বন্ড লাইনে জল প্রবেশ করে এবং যান্ত্রিক নমনীয়তা যা তাপ বা ডিটারজেন্ট দ্বারা ইতিমধ্যে দুর্বল হয়ে পড়া বন্ধনকে ক্লান্ত করে। সঠিক রসায়ন এবং একটি সঠিকভাবে বন্ধ প্রান্ত বেশিরভাগ ক্ষেত্রে সমাধান করে।
গরম গলানো আঠালো বন্ড লেপা বা জল-বিরক্তিকর কাপড় হতে পারে?
তারা পারে, কিন্তু পৃষ্ঠ সাধারণত সাহায্য প্রয়োজন। জল-বিরক্তিকর ফিনিশ এবং আবরণ পৃষ্ঠের শক্তিকে কম করে যাতে গলতে ভিজে না যায়। করোনা বা প্লাজমা ট্রিটমেন্ট, ভেজানোর সময় বাড়ানোর জন্য একটি নিম্ন লাইনের গতি, বা ভাল ভেজা আচরণ সহ একটি পলিমাইড গ্রেড সাধারণত একটি নির্ভরযোগ্য বন্ধন পুনরুদ্ধার করবে।
টেক্সটাইল ল্যামিনেশনের জন্য গরম গলিত আঠালো নির্বাচন করা পাঁচটি প্রশ্নের মাধ্যমে প্রার্থীদের ফিল্টার করার জন্য নিচে আসে: দ্বিতীয় সাবস্ট্রেট কী, লাইনটি কোন ফর্মে চলতে পারে, কোন তাপে ফ্যাব্রিক টিকে থাকতে পারে, তৈরি পণ্যটি কোন শর্ত পূরণ করবে এবং সরবরাহকারী কোন পরীক্ষার ডেটা দেখাতে পারে। মূল্য কথোপকথনে প্রবেশ করার আগে তাদের উত্তর দিন, এবং নমুনা পর্যায়টি একটি অনুমান করার খেলা বন্ধ হয়ে যায়। আপনার সাবস্ট্রেট পেয়ার, অ্যাড-অন টার্গেট এবং ওয়াশের প্রয়োজনীয়তা এমন একজন সরবরাহকারীর কাছে পাঠান যিনি সেগুলিকে পরিমাপ করা মানগুলির বিরুদ্ধে নিশ্চিত করবেন — এই একক পদক্ষেপ উপরে বর্ণিত বেশিরভাগ ব্যর্থতাকে প্রতিরোধ করে৷


আমাদের সাথে যোগাযোগ করুন